


 location:
对常用材料进行的加工测试表明,其在成本、定制化和可实现吞吐量方面具有优势。
作者:吉姆·博瓦特塞克
微电子器件的持续微型化,对制造商用于制造这些部件的众多微加工和微结构加工工艺提出了严格要求。元件尺寸不断缩小、电路密度不断提高,推动了对更小、更精密特征的需求,以最大限度降低对部件的热影响。金属、陶瓷、聚合物和复合材料等不同材料在单一组件中的使用日益增多,进一步增加了加工难度。制造商现在需要能够制造这些更小结构、同时保持高生产吞吐量的工具和方法。
图片由 prawest nujeen 提供,via Getty Images。
激光加工为多种应用提供了这些能力,制造商已在半导体制造和先进封装的多个环节采用了多种不同的激光技术。其中包括基于超短脉冲(USP)激光的加工技术,该技术已成为此类应用中许多高要求任务的首选方法。
尽管USP激光加工技术应用广泛,但其成本和生产效率特性限制了其更广泛的应用。传统的Q开关纳秒激光器提供了一个可行的替代方案。这类激光器通常具有更高的实际材料去除率,且更具成本效益。然而,这些光源通常无法达到USP加工所具备的同等精度和质量水平。
随着微电子制造对精度要求的不断提高,基于USP激光和标准Q开关纳米秒激光的加工性能限制正推动着第三种加工方法的发展。具有可广泛调节脉冲宽度以及脉冲爆发模式运行能力的纳秒脉冲激光,正在开辟一个全新的加工参数空间。
为了进一步推动这类激光器进入市场,有必要研究脉冲参数如何影响去除效率和特征质量。本文介绍了使用可编程纳秒脉冲激光在几种常用于微电子制造材料上获得的去除效果测试结果,并通过两个工业实例展示了这些研究成果如何转化为实际应用中的优势。
可变脉冲宽度激光
脉冲能量、重复频率、光斑尺寸和扫描速度,以及由此产生的重叠效应,都是控制激光烧蚀的众多可变参数。传统上,脉冲持续时间并未被视为较为灵活的工艺变量。
Q开关纳秒激光器以及皮秒和飞秒超快脉冲激光器通常具有基本固定的脉冲宽度。Q开关激光器较长的脉冲持续时间(约20 ns)会将脉冲能量传递到焦点周围更大的材料体积中。这虽然提高了烧蚀速率,但也容易导致再结晶、毛刺形成以及热影响区增大。
USP激光则处于相反的极端:其脉冲持续时间极短,可在热量充分扩散至周围工件之前就完成材料去除。这可最大限度地减少附带的热损伤,并实现极为洁净的加工表面。但其缺点是这类系统通常需要更高的初始投资成本,且在许多应用中整体加工效率较低。
第三种加工模式介于上述两种传统极端之间。与固定脉冲宽度不同,这种新型纳秒激光平台可输出从<2到>50纳秒不等的脉冲宽度。该架构还可生成可编程的脉冲序列,由多个短脉冲组成,各脉冲之间间隔精确控制。
这种额外的灵活性显著扩展了终端用户可探索的加工条件范围,从而最大化加工质量或材料去除效率,或实现两者之间的理想平衡。制造商可根据特定材料和应用需求,独立优化脉冲宽度、脉冲序列格式、光强、重复频率和平均功率。
烧蚀实验装置
MKS Spectra-Physics 工程师在铜、氧化铝和硅的系列口袋铣削实验中,测试了这种短纳秒脉冲的可编程性。这些材料在微电子制造中广泛使用,具有多种不同的光学和热学特性。该研究旨在探究脉冲宽度和脉冲模式对消融效率及特征质量的影响。
实验对每种材料评估了三种脉冲格式:第一种由常规紫外(UV)Q开关型纳秒激光产生,脉冲宽度约为20纳秒(半高全宽)。另外两种则采用具备可编程脉冲功能的紫外纳秒激光生成。测试中使用的光源被配置为输出单个2纳秒脉冲,或由五个2纳秒脉冲组成的脉冲串(称为“子脉冲”),各子脉冲之间间隔10纳秒(记为“5×2 ns”)。所有三种情况均以50 kHz的重复频率运行,通过调节脉冲能量来产生不同的峰值通量。
在实验设置中,激光通过双轴振镜扫描器照射到工件上,并使用远心f-θ扫描物镜聚焦于测试表面。激光的原始高斯光束轮廓未经过平顶或其他光束整形光学元件处理而保持不变。Q开关激光的聚焦光斑尺寸为30微米,短脉冲纳秒激光的光斑尺寸为15微米。两种情况下的扫描速度均被调整,以实现60%的重叠。
工程师对每种激光/材料组合在不同照度范围内的烧蚀效率进行了测量。通过光学检测评估特征质量,在某些情况下还采用干涉法(表面形貌测量)进行评估。
铜材结果
由于导热性较高,铜对激光加工而言是一种相对难处理的材料。该材料会迅速将加工过程中引入的热量从作用区域带走,从而降低了能量耦合,同时增加了毛刺形成及其他热效应的风险。
测试表明,在几乎所有情况下,脉冲模式的爆破式脉冲比另外两种配置实现了显著更高的消融效率(图1)。仅比较峰值值(这些峰值并非在相同的光强下产生),5×2纳秒脉冲爆破模式的消融效率比单个2纳秒脉冲高出2.8倍(0.23 mm³/min/W),比Q开关激光器高出50%(0.16 mm³/min/W)。使用5×2纳秒脉冲爆破模式所达到的消融效率水平,与高度优化的USP激光工艺中通常实现的效果相当。此前从未有纳米秒级光源能实现如此高的消融效率。
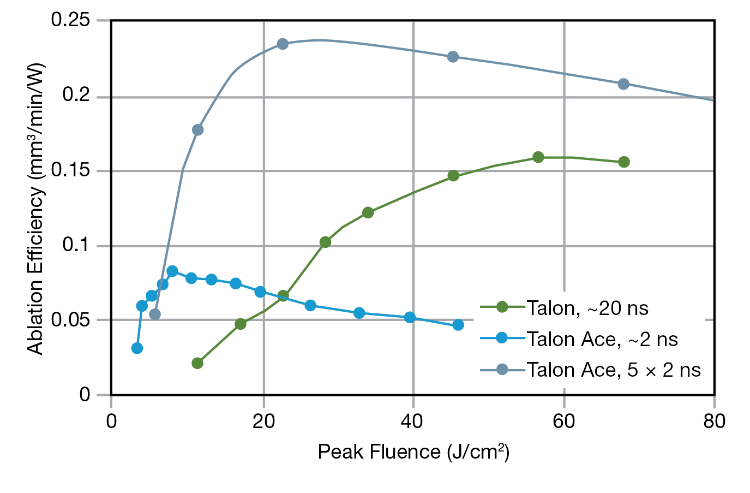
图1.铜吸能效率与激光光强的关系。该图表展示了采用2纳秒脉冲和5×2纳秒脉冲脉冲序列运行的Q开关纳米秒激光器和短脉冲纳米秒激光器的铜吸能效率测试结果汇总。测试使用了两台MKS Spectra-Physics激光器:Talon,一种紫外(UV)Q开关纳米秒激光器,脉冲宽度约为20纳秒(半高全宽);以及Talon Ace,一种具备可编程脉冲功能的紫外纳米秒激光器。图片由MKS提供。
在特征质量方面,再次使用5×2纳秒脉冲爆发模式(图2)取得了最佳效果。Q开关激光在加工特征周围产生了明显的毛刺。单个2纳秒脉冲可显著降低毛刺高度,而爆发模式则将其降至<1微米。因此,结果表明,对于铜材料而言,爆发模式输出在提高加工效率的同时,还能使特征更加清晰。
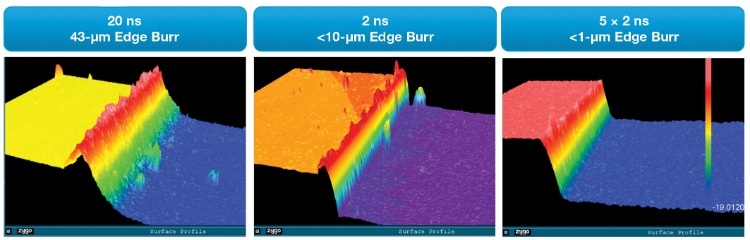
图2。这些扫描白光干涉仪图像展示了三种不同测试配置在铜钻孔评估中的边缘质量。5×2纳秒脉冲脉冲比另外两种脉冲配置取得了显著更好的结果。图片由MKS提供。
氧化铝
氧化铝陶瓷的激光加工挑战与铜完全不同。与金属不同,它硬度高、脆性大且具有良好的电绝缘性,导热性相对较低。因此,热量会集中在相互作用区域附近,有利于实现高效的汽化。然而,如果加工条件控制不当,也会增加局部熔化、变色及其他热效应的风险。
不出所料,氧化铝的测试结果与铜的情况差异较大(图3)。在此情况下,使用单个2纳秒脉冲时获得了最高的汽化效率。脉冲爆发模式并未提升性能,甚至在输出上还低于单个20纳秒脉冲的效果。
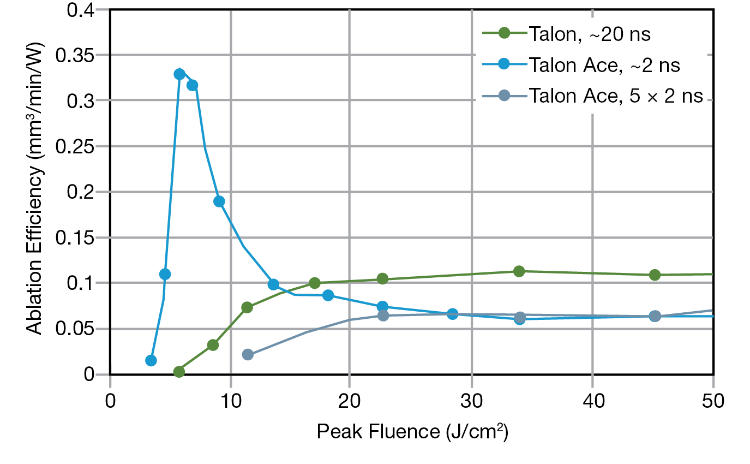
图3。氧化铝烧蚀效率与光通量的关系。该图表展示了采用2纳秒脉冲和5×2纳秒脉冲脉冲序列运行的Q开关纳米秒激光器及短脉冲纳米秒激光器的氧化铝陶瓷烧蚀效率测试结果汇总。资料来源:MKS。
这一结果很可能是由于氧化铝的成分所致;该材料由基体结合的微小蓝宝石颗粒组成,这些颗粒在紫外波段吸收较低。因此,为了实现高效的熔融去除,需要更高能量和更高能量密度的单脉冲。
表面质量再次表明,较短的脉冲持续时间更为有利。使用传统的20纳秒脉冲加工时,在加工区域周围出现了可见的变色以及热损伤迹象。而采用2纳秒脉冲后,这些影响显著减少,表面效果更加清洁,接近通常与USP工艺相关的质量水平。
这些结果表明,脉冲模式并非普遍具有优势。相反,最佳的脉冲形式取决于所加工的具体材料。
硅
硅能高效吸收紫外波长激光能量,其导热速度比铜慢但比氧化铝快。吸收的激光能量中很大一部分直接用于材料去除,从而实现了较高的消融效率。
对于硅而言,在所考察的光强范围内,脉冲操作再次表现出最高的消融效率(图4)。使用5×2纳秒脉冲时,峰值效率达到约0.56 mm³/min/W,而Q开关激光和单个2纳秒脉冲时的效率分别为约0.37 mm³/min/W和0.31 mm³/min/W。
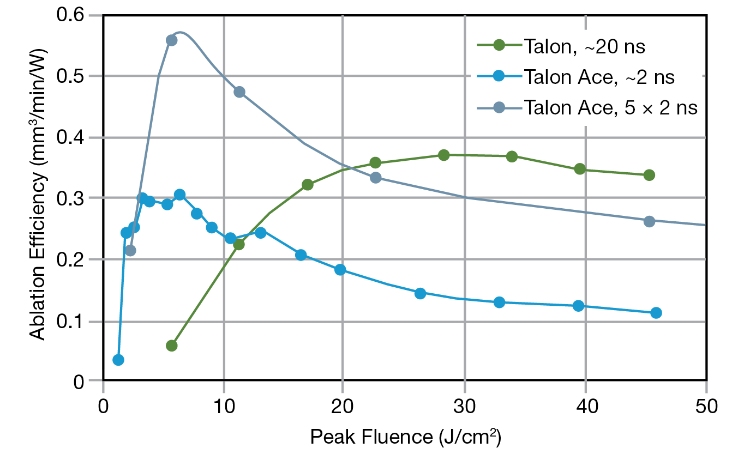
图4。硅激光消融效率与光强的关系。该图表展示了Q开关纳秒激光和短脉冲纳秒激光在2纳秒脉冲及5×2纳秒脉冲脉冲列下,不同脉冲列计数时的硅激光消融效率测试结果。图表显示了消融效率——即单位脉冲能量所去除的材料体积——随总脉冲能量的变化关系。脉冲列长度每增加一次,消融深度更深、效率更高。资料来源:MKS。
尽管硅的绝对消融效率明显高于铜的测量值,但总体趋势却非常相似:短脉冲与脉冲爆发模式的结合取得了最佳效果。
这项消融研究表明,可编程脉冲宽度和脉冲爆发模式显著扩大了纳秒激光消融的加工窗口。然而,仅靠这些方法尚无法确定该技术是否适用于改进实际制造工艺。
两个实例说明,优化脉冲格式能够满足截然不同的生产需求。
电池电极结构化
锂离子电池电极的激光结构化在工业界引起了广泛关注,因为该技术为提升电池性能提供了切实可行的手段。通过激光在阳极石墨涂层中钻出微小孔洞,可形成更直接的锂离子传输通道,从而实现更快的充电速度,并避免锂枝晶生长和镀锂现象,这些现象会限制电池寿命和充电容量保持能力。
对于这一应用而言,生产吞吐量是主要挑战。商业生产需要每秒钻削数十万至数百万个精确控制的微小特征。因此,即使在烧蚀效率上实现小幅提升,也能直接转化为更高的生产速率或更低的激光功率需求。
通过使用可编程脉冲模式进行的测试表明,在一次脉冲中增加子脉冲的数量,能显著提高石墨涂层铜箔电极的烧蚀效率(图5)。同时,达到目标孔深所需的总激光能量也有所降低,这说明激光能量与石墨-粘结剂基体之间的耦合更加高效。由此可以以更少的总体能量输入实现更深的加工特征。
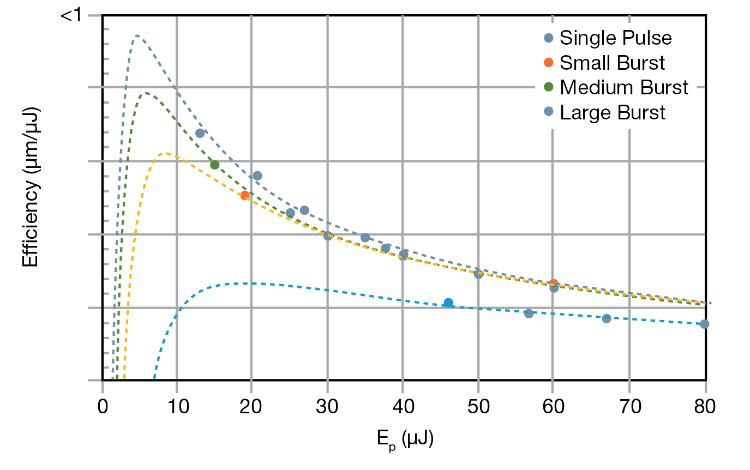
图5。不同脉冲次数下的消融效率与电场强度关系。该图展示了消融效率——即单位脉冲能量下去除的材料体积——随总脉冲能量的变化情况。每次脉冲持续时间增加,都会导致更深、更高效的消融效果。资料来源:MKS。
对于电池制造商而言,这些改进直接影响工艺经济性:更高的烧蚀效率可加快电极结构化速度。同时,更高的效率还能降低材料的热负荷,并提升特征质量。这些特性共同使激光电极结构化更接近大规模电池生产的实际需求。
FR4加工
印刷电路板(PCB)制造面临不同的优化问题,因为特征质量通常比最大化材料去除率更为重要。
挑战在于,FR4是一种在PCB制造中用作绝缘基材的复合材料,由编织玻璃纤维嵌入环氧树脂基体构成。这两种成分对激光照射的响应不同,这意味着过高的热负荷可能导致炭化、碎屑以及特征边缘不规则。
在对900微米厚的FR4(含焊锡掩膜)进行切割测试时,采用单个2纳秒脉冲(而非脉冲爆发)实现了最佳质量。使用具备可编程脉冲功能的纳秒激光器,以1兆赫重复频率和平均功率100瓦运行。该设备的切割速度为8毫米/秒。
在这些条件下,激光器2纳秒的输出实现了与可见光绿色皮秒激光相当的切割质量(图6)。
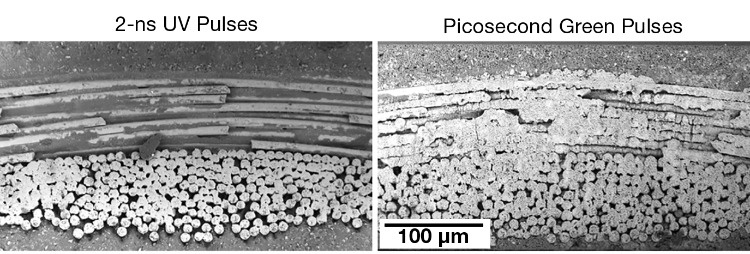
图6。这两张扫描电镜横截面图像展示了使用2纳秒紫外脉冲和皮秒(可见光)绿脉冲处理的FR4材料的切边。图片由MKS提供。
主题与要点
测试结果表明,短脉冲纳秒激光在烧蚀效率方面相较于传统的Q开关式纳秒激光具有优势。同时,研究还显示,并不存在一种普遍适用的最佳脉冲形式。不同材料对特定的脉冲宽度和脉冲脉冲配置反应各异。这使得可编程脉冲整形成为另一个重要的工艺参数,可在光强、重复频率和扫描速度等参数的基础上进行优化。
此外,电池电极结构设计和FR4加工案例说明了这种灵活性如何转化为实际制造中的优势,具体表现为提高生产吞吐量或提升产品表面质量。再次强调,关键在于针对特定材料和制造目标,优化激光与材料之间的相互作用。
通过应用这一技术能力,短脉冲纳秒激光在许多应用中可实现接近USP(超快加工)的性能水平,同时仍保持更高的生产效率和更低的整体成本。因此,该架构为微电子和工业制造中的精密微加工与微结构化提供了一种极具吸引力的新选择。
发布于:2026年11月